现场目视化管理是工厂企业提升现场管理水平、实现高效运营的重要工具。它通过视觉信号将管理要求、操作规范、异常状态等信息直观呈现,使现场人员能够快速识别、判断和响应,从而减少沟通成本、降低失误率、提高生产效率。对于信息咨询服务而言,协助工厂企业系统性地落实现场目视化管理,需要聚焦以下五大方面:
一、安全目视化
安全是工厂运营的基石。安全目视化管理旨在通过清晰的视觉标识,预防安全事故,规范安全行为。具体包括:
- 安全标识系统:在危险区域、设备、管道等处设置醒目的安全警告、禁止、指令和提示标识,如禁止吸烟、必须戴防护眼镜、当心触电等。
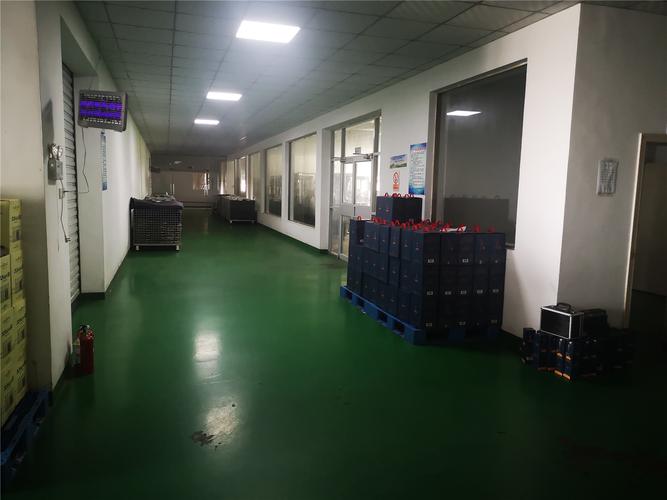
- 区域划线:用不同颜色的线条划分安全通道、作业区域、物料堆放区、消防设施区等,保持通道畅通,减少交叉作业风险。
- 设备安全状态可视:通过颜色、标签或指示灯显示设备的安全状态(如正常、故障、检修中),避免误操作。
- 应急疏散图与消防设施标识:在明显位置张贴应急疏散路线图,标注消防器材位置,确保紧急情况下人员快速响应。
二、生产目视化
生产目视化着眼于生产过程的透明化,使生产进度、计划达成、异常问题一目了然,便于及时调整和决策。主要包括:
- 生产计划与进度板:在现场设置看板,展示日/周生产计划、实际完成情况、偏差原因等,促进团队目标对齐。
- 生产线状态显示:通过安灯系统、信号灯等实时显示设备运行状态、故障呼叫、质量异常等,实现快速响应。
- 标准作业展示:将标准作业指导书、工艺参数、质量要点等以图文并茂的形式张贴于工位,确保操作一致性。
- 绩效指标可视化:展示关键绩效指标(KPI)如产量、合格率、设备综合效率(OEE)等,激励团队持续改进。
三、质量目视化
质量目视化旨在使质量标准、检验状态和问题追溯清晰可见,强化全员质量意识,防止不合格品流出。具体措施有:
- 质量检验状态标识:用颜色标签或区域区分待检、合格、不合格、报废品,防止混用。
- 限度样本展示:在检验工位放置合格与不合格的边界样本,统一检验判定标准。
- 质量问题曝光台:设置不良品展示区或质量警示板,展示典型缺陷及改进措施,起到警示和教育作用。
- 质量追溯看板:记录并展示质量问题的处理进度和责任人,推动问题闭环。
四、设备目视化
设备目视化有助于实现设备的自主保全和快速点检,减少突发故障,提升设备可靠性。主要涵盖:
- 设备点检标准可视化:将点检部位、方法、标准以图表形式张贴于设备旁,方便操作工日常点检。
- 仪表范围标识:在仪表盘上标注正常范围(绿色)、警告范围(黄色)、危险范围(红色),便于快速判断。
- 阀门与管道标识:用颜色和箭头标明管道内介质流向,阀门开关状态标识,避免误操作。
- 设备维护状态标识:通过标签或看板显示设备保养计划、维修记录、备件库存等,实现预防性维护。
五、环境与物料目视化
环境与物料目视化致力于营造整洁有序的现场环境,实现物料定置管理,提高物流效率。包括:
- 5S目视化:通过区域划线、地标、标签明确物品存放位置,实施定置管理,保持现场清洁。
- 物料标识系统:对物料名称、规格、数量、批次等进行清晰标识,采用颜色编码区分不同物料,防止错用。
- 库存量可视:设置最高/最低库存线标识,用看板或信号灯提示补货,避免断料或积压。
- 垃圾与废弃物分类标识:明确各类废弃物存放位置和分类标准,促进环保和资源回收。
现场目视化管理是工厂企业实现精益生产、提升现场竞争力的有效手段。信息咨询服务在协助企业落地时,应围绕安全、生产、质量、设备、环境与物料五大方面,结合企业实际,设计简洁、实用、持续的目视化方案,并推动全员参与和持续改进,最终形成自主管理的现场文化。通过系统化的目视化管理,企业能够显著提升运营透明度、降低浪费、保障安全,为高质量发展奠定坚实基础。